Tiefsitzendes Öl im Gusskrümmer: Thermisches Entölen vor der Keramikbeschichtung
Das unsichtbare Risiko im Grauguss
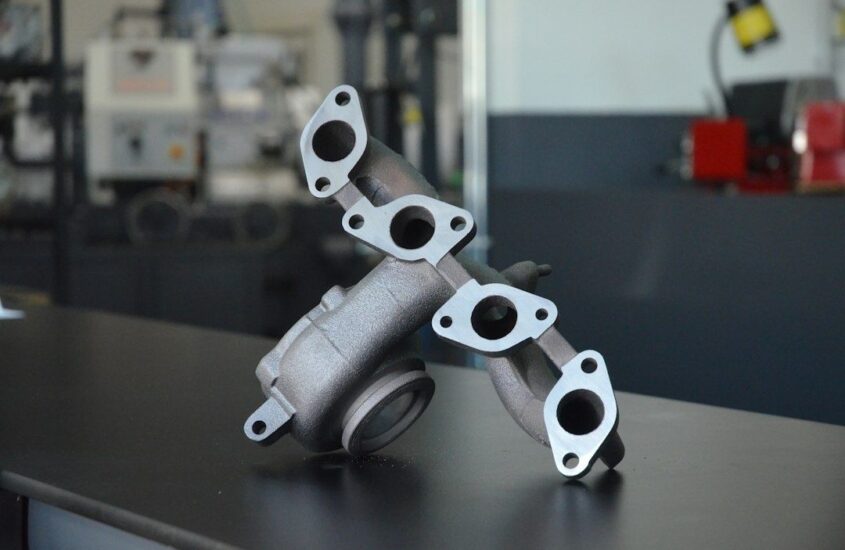
Ein Gusskrümmer kann äußerlich sauber, rostfrei und für die Beschichtung scheinbar optimal vorbereitet sein, während im Inneren noch erhebliche Mengen an Motoröl, Kraftstoffrückständen, Ruß oder alten Konservierungsmitteln sitzen. Das typische Fehlerbild zeigt sich oft erst nach der Montage: Unter hoher Abgastemperatur bilden sich Blasen, kleine Krater oder aufgeplatzte Stellen in der frischen Keramikschicht. In schweren Fällen verliert die Beschichtung ihre Haftung und platzt großflächig ab. Besonders kritisch ist der Übergang von der Werkstatt in den realen Betrieb, weil die thermische Belastung beim Beschleunigen und unter Volllast deutlich höher ausfällt als bei einer kurzen Sichtprüfung.
Herkömmliche Entfetter, Bremsenreiniger und Kaltreiniger lösen vor allem frei zugängliche Verschmutzungen. Sie benetzen die Oberfläche, verdunsten anschließend und erreichen die tiefliegenden Kapillaren des Gusses nur begrenzt. Genau dort können Kohlenwasserstoffe über Jahre eingelagert werden. Ziel einer professionellen Vorbereitung ist deshalb nicht nur eine optisch blanke Deckschicht, sondern die dauerhafte Neutralisierung von Schmierstoffresten im gesamten oberflächennahen Gefüge. Erst eine kontrollierte thermische Entölung schafft die Voraussetzung für einen stabilen Beschichtungsaufbau, bei dem Ausgasung und Delamination unter thermischer Last beherrschbar bleiben.
Metallurgische Tücke von Lamellengraphit und Porosität
Grauguss besteht nicht aus einer vollkommen dichten Metallmatrix. Charakteristisch sind eingelagerte Graphitlamellen, die dem Werkstoff seine gute Gießbarkeit, Schwingungsdämpfung und Bearbeitbarkeit verleihen. Gleichzeitig unterbrechen diese Lamellen das metallische Gefüge und können zusammen mit Gussfehlern, Mikroporen und erstarrungsbedingten Hohlräumen ein verzweigtes Kapillarsystem bilden. Detaillierte Werkstoffinformationen zu den Gefügeeigenschaften von Cast iron verdeutlichen, weshalb Lamellengraphit und Porosität bei der Oberflächenvorbereitung berücksichtigt werden müssen.
In der Praxis wirkt dieses Gefüge wie ein Schwamm oder, an einzelnen Stellen, wie ein Docht. Dünnflüssiges Motoröl kann durch Temperaturwechsel, Vibrationen und lange Betriebszeiten in die Poren wandern. Ruß und thermisch veränderte Ölbestandteile lagern sich zusätzlich an. Beim späteren Aufheizen dehnen sich eingeschlossene Flüssigkeiten und Gase aus, verdampfen oder zersetzen sich. Eine mechanisch saubere Oberfläche kann dann trotzdem kontaminiert sein, weil die Belastung aus der Matrix nach außen wandert.
- Graphitlamellen unterbrechen die metallische Kontinuität und fördern lokal die kapillare Aufnahme.
- Mikroporen und Gussfehler können Öl, Lösemittel, Feuchtigkeit und Verbrennungsrückstände aufnehmen.
- Sandstrahlen öffnet und profiliert die Oberfläche, entfernt aber nicht zuverlässig alle tief eingelagerten Kohlenwasserstoffe.
- Keramikbeschichtungen reagieren besonders empfindlich auf spätere Gas- und Dampfaustritte, weil die ausgehärtete Schicht diese Entlastung nicht mehr problemlos zulässt.
Sand- oder Korundstrahlen kann daher ein trügerisches Ergebnis liefern. Das Strahlmittel entfernt Rost, alte Lackreste und lose Anhaftungen, zugleich entsteht ein gleichmäßiges Haftprofil. Bleibt jedoch Öl in tieferen Poren zurück, liegt nach dem Strahlen lediglich eine saubere Deckschicht über einer kontaminierten Matrix. Wird der Krümmer anschließend beschichtet und eingebrannt, kann die Wärme den Rückstand mobilisieren. Die Folge sind Blasen, Pinholes oder Haftungsverlust an genau den Stellen, die vor dem Beschichten unauffällig wirkten.
Klassische Reinigungsmethoden im direkten Vergleich
Bremsenreiniger ist für die abschließende Entfettung zugänglicher Flächen sinnvoll, aber kein Verfahren zur Tiefenentölung von porösem Gusseisen. Seine Stärke liegt in der schnellen Entfernung dünner, oberflächlicher Filme. Die Verdunstung ist zugleich seine Grenze: Das Lösemittel bleibt nicht lange genug im Gefüge, um tief sitzende Rückstände zuverlässig herauszulösen, und nimmt beim Abtrocknen nicht automatisch den gesamten gelösten Schmutz aus der Porenstruktur mit.
Ultraschallbäder können bei demontierten Kleinteilen und wasserverträglichen Bauteilen hilfreich sein. Ihre Wirkung hängt jedoch stark von Badchemie, Temperatur, Frequenz, Bauteilgeometrie und Zugänglichkeit ab. Bei massiven Krümmern erreichen die Schallwellen nicht jede abgeschattete Stelle gleichmäßig. Sandstrahlen und Korundstrahlen erzeugen dagegen ein gutes Oberflächenprofil, ersetzen aber ebenfalls kein thermisches Ausgasen. Für eine hochwertige Keramikbeschichtung ist deshalb die Kombination aus Grobreinigung, kontrolliertem Ausheizen und anschließendem Strahlen meist deutlich belastbarer als ein einzelnes Standardverfahren.
| Verfahren | Entölungstiefe | Zeitaufwand | Eignung für Keramikbeschichtungen |
|---|---|---|---|
| Bremsenreiniger und Kaltreiniger | Vorwiegend oberflächlich | Niedrig | Als abschließender Reinigungsschritt geeignet, allein nicht ausreichend |
| Ultraschallbad | Je nach Geometrie begrenzt bis mittel | Mittel bis hoch | Ergänzend sinnvoll, bei massivem Grauguss nicht zuverlässig allein |
| Sandstrahlen | Entfernt die belastete Deckschicht, nicht sicher die tiefe Kontamination | Mittel | Wichtig für das Haftprofil, nach thermischer Vorbehandlung |
| Korundstrahlen | Sehr gute Oberflächenaktivierung, begrenzte Tiefenwirkung | Mittel | Als finaler Strahlprozess gut geeignet |
| Thermisches Entölen | Tiefenwirksam durch Ausgasen und Zersetzen | Hoch | Entscheidender Vorbereitungsschritt bei ölbelastetem Guss |
Der Aufwand des thermischen Schritts ist höher, doch er verhindert teure Nacharbeit. Beschichtungssysteme für Abgaskrümmer sind für hohe Temperaturen ausgelegt, häufig wird der Beschichtungsaufbau zusätzlich in einem Industrieofen ausgehärtet. Auch ein geeignetes System kann jedoch keine tief sitzenden Rückstände aus dem Guss entfernen. Die Qualität der späteren Keramikschicht hängt deshalb nicht nur von ihrer Temperaturbeständigkeit, sondern ebenso von der Porenreinheit des Substrats ab.
Das Prinzip des thermischen Ausgasens
Beim thermischen Entölen wird der Krümmer kontrolliert erwärmt, damit eingeschlossene Öle und andere flüchtige Bestandteile aus den Poren austreten können. Zunächst sinkt die Viskosität der Rückstände, anschließend verdampfen leichtere Bestandteile. Schwerere Ölfraktionen können sich zersetzen oder verkoken. Dieser Prozess ist nicht mit einem einfachen Abbrennen an der Oberfläche gleichzusetzen. Entscheidend ist, dass die Wärme ausreichend tief in das Bauteil eindringt und die entstehenden Dämpfe kontrolliert abgeführt werden.
Für die Praxis liegt ein sinnvolles Arbeitsfenster häufig zwischen etwa 350 und 450 Grad Celsius, wobei die konkrete Einstellung von Wandstärke, Gussqualität, Ofenführung und Verschmutzungsgrad abhängt. Die obere Grenze muss besonders sorgfältig betrachtet werden. Zu hohe Temperaturen oder zu schnelle Rampen können thermische Spannungen, Verzug und unerwünschte Gefügeveränderungen begünstigen. Die Empfehlungen zur kontrollierten Ausgasung von Eisengussteilen sehen deshalb eine Vorbehandlung oberhalb der späteren Beschichtungsbedingungen, jedoch nicht über etwa 450 Grad Fahrenheit, vor. Das entspricht ungefähr 232 Grad Celsius und zeigt zugleich, dass Angaben aus unterschiedlichen Beschichtungsprozessen nicht ungeprüft miteinander gleichgesetzt werden dürfen. Prozessparameter müssen zum konkreten Gussbauteil und zum Beschichtungssystem passen.
Die thermische Vorbehandlung ist fertigungstechnisch als vorbereitender Reinigungs- und Entgasungsschritt einzuordnen, nicht als Ersatz für Strahlen oder Endreinigung. In amtlichen Güter- und Wirtschaftsklassifikationen der industriellen Fertigung werden metallische Bearbeitung, Instandhaltung und Veredelung in entsprechenden Bereichen geführt; die zugrunde liegenden Klassifikationsunterlagen sind bei destatis.de abrufbar. Für die Werkstatt zählt vor allem die Prozesslogik: Erst wird die innere Belastung reduziert, danach wird die Oberfläche für die Haftung vorbereitet.
- Die Aufheizrate muss langsam genug sein, damit sich Bauteilbereiche nicht stark unterschiedlich ausdehnen.
- Die Haltezeit beginnt erst, wenn der Krümmer selbst die Zieltemperatur erreicht hat, nicht bereits beim Erreichen der Ofenanzeige.
- Rauchentwicklung und Geruch sind wichtige Beobachtungen, aber keine alleinige Freigabeprüfung.
- Nach dem Ausheizen folgt ein kontrolliertes Abkühlen, bevor erneut gestrahlt und beschichtet wird.
Schrittweise Anleitung für das kontrollierte Entölen im Ofen
Vor dem Ofengang muss der Krümmer vollständig demontiert werden. Dichtungen, Sensoren, Gummiteile, Aluminiumadapter und alle temperaturkritischen Anbauteile gehören entfernt. Äußerlich haftende Ölschlämme, Rußkrusten und lose Korrosion werden mechanisch abgenommen. Ein geeigneter Reiniger kann die frei zugänglichen Flächen entfetten, darf aber nicht dazu führen, dass gelöste Verunreinigungen lediglich in andere Porenbereiche verschleppt werden. Anschließend wird das Bauteil getrocknet und auf Risse, Reparaturschweißungen und bereits vorhandene Verzüge geprüft.
- Bauteil identifizieren: Material, Wandstärke, Anbauteile und mögliche Schadstellen dokumentieren. Bei stark ölgetränktem oder rissigem Guss ist eine fachliche Bewertung vor dem Erhitzen sinnvoll.
- Grobreinigung durchführen: Alte Beschichtungen, lose Rostschichten, Dichtmittel und oberflächliche Ablagerungen entfernen. Der Krümmer muss so sauber sein, dass Rauch- und Rückstandsquellen im Ofen kontrollierbar bleiben.
- Langsam aufheizen: Eine definierte Rampe verwenden und den Ofen nicht schlagartig auf die Endtemperatur bringen. Je nach Bauteilmasse sind mehrere Zwischenstufen sinnvoll.
- Temperatur halten: Die Haltezeit erst nach vollständiger Durchwärmung ansetzen. Als grobe Orientierung können bei geeigneten Gussbauteilen etwa 45 bis 50 Minuten im relevanten Temperaturbereich dienen, die tatsächliche Zeit muss jedoch an Dicke und Verschmutzung angepasst werden.
- Ausgasung beobachten: Rauchentwicklung, Geruch und sichtbare Rückstände kontrollieren. Nimmt die Rauchentwicklung deutlich ab, ist das ein Indikator, aber kein endgültiger Beweis für vollständige Entölung.
- Im geschlossenen Ofen abkühlen: Das Bauteil langsam abkühlen lassen, damit thermische Spannungen und Verzug reduziert werden. Erst danach darf der finale Strahlprozess beginnen.
- Erneut strahlen und ausblasen: Mit geeignetem Edelkorund ein gleichmäßiges Haftprofil erzeugen. Anschließend Strahlmittel gründlich mit sauberer Druckluft entfernen, insbesondere aus Flanschen, Sacklöchern und Innenradien.
Der Strahlprozess nach dem Ausheizen ist wichtig, weil thermisch gelöste und verkokte Rückstände an der Oberfläche verbleiben können. Wird zu früh gestrahlt, können sich Strahlmittel in noch offenen, öligen Poren festsetzen. Nach dem Abkühlen sind die Poren wieder in ihrem normalen Zustand, und die Oberfläche lässt sich reproduzierbarer aktivieren. Bei besonders stark belasteten Teilen kann ein zweiter kurzer Ausheizschritt nach dem Strahlen sinnvoll sein, sofern das Beschichtungssystem und der Ofenbetrieb dies zulassen.
Arbeitsschutz darf bei diesem Prozess nicht nachrangig behandelt werden. Ausgasende Öle können reizende und gesundheitsschädliche Dämpfe erzeugen. Der Ofen muss für den vorgesehenen Prozess geeignet sein, die Abluft muss sicher abgeführt werden, und die Temperaturüberwachung sollte nicht allein auf einem unkalibrierten Anzeigegerät beruhen. Ein Haushaltsbackofen ist für ölbelastete Motorenteile keine fachgerechte Prozessanlage. Entscheidend sind kontrollierte Atmosphäre, dokumentierte Temperaturführung und eine klare Trennung zwischen thermischer Entölung und dem späteren Beschichtungsofen.
Dauerhafte Haftung durch kompromisslose Porenreinheit erzielen
Ein thermisch entölter Gusskrümmer bietet der Keramikbeschichtung eine deutlich verlässlichere Grundlage. Das Verfahren beseitigt nicht jede mögliche Ursache für Beschichtungsfehler, reduziert aber das zentrale Risiko: dass unter thermischer Last Öl, Dampf oder Zersetzungsprodukte aus dem Guss austreten und die Haftung von innen heraus stören. Mechanische Reinigung und Strahlen bleiben unverzichtbar, erfüllen jedoch eine andere Aufgabe. Sie erzeugen das notwendige Oberflächenprofil und entfernen die freigelegte Kontamination, während das Ausheizen die tief sitzende Belastung adressiert.
- Wassertropfentest: Ein sauberer Tropfen sollte sich nicht auffällig zu einem öligen Rand auseinanderziehen oder von der Fläche weglaufen. Der Test ist nur ein Indikator, keine vollständige Freigabe.
- Kurzes erneutes Anwärmen: Nach dem Strahlen kann eine kontrollierte Erwärmung zeigen, ob weiterhin Rauch oder Geruch aus einzelnen Poren austritt.
- Sicht- und Druckluftkontrolle: Flansche, Bohrungen, Innenradien und Sacklöcher auf Strahlmittel, lose Partikel und Rückstände prüfen.
- Dokumentation: Temperaturkurve, Haltezeit, Bauteilzustand und Ergebnisse der Prüfungen festhalten.
Für Werkstätten, Restauratoren und Motorenbauer sollte das thermische Entölen deshalb als fester Qualitätsstandard bei ölbelasteten Gusskomponenten gelten. Nicht jeder Krümmer benötigt dieselbe Temperatur oder Haltezeit, und nicht jedes Beschichtungssystem toleriert identische Prozessbedingungen. Entscheidend ist ein technisch sauber abgestimmter Ablauf aus Grobreinigung, kontrollierter Wärmebehandlung, geführtem Abkühlen, geeignetem Strahlen und abschließender Prüfung. Wer diese Reihenfolge konsequent einhält, verbessert die Haftung, reduziert Nacharbeit und schafft eine Keramikbeschichtung, die auch bei hoher Abgastemperatur langfristig belastbar bleibt.