Wenn die Beschichtung abplatzt: Systematische Ursachenforschung an Krümmer und Auspuff
Frustrierende Abplatzer an Krümmer und Auspuffanlage
Wenn sich eine Beschichtung am Krümmer, Hosenrohr oder Schalldämpfer löst, ist der Ärger groß. Die Oberfläche sieht nicht nur unsauber aus, sondern verliert je nach Einsatz auch ihre Schutzfunktion. Offenes Metall kann erneut korrodieren, die Wärmeabstrahlung verändert sich und bei restaurierten Fahrzeugen wird eine aufwendige Arbeit innerhalb kurzer Zeit sichtbar beschädigt. Besonders kritisch ist, dass der Fehler häufig erst nach mehreren Wärmezyklen auftritt. Bei der Montage wirkt die Oberfläche zunächst einwandfrei, bevor sich später Blasen, Risse oder ganze Schollen ablösen.
Eine vorschnelle Schuldzuweisung an das Beschichtungsmaterial greift in der Praxis jedoch meist zu kurz. Beschichtungen für Abgasanlagen arbeiten unter einer Kombination aus hoher Temperatur, schnellen Temperaturwechseln, Vibrationen, Abgasrückständen und mechanischer Belastung. Entscheidend ist deshalb nicht nur die nominelle Temperaturbeständigkeit, sondern die gesamte Prozesskette aus Untergrund, Reinigung, Strahlprofil, Beschichtungsaufbau und Aushärtung. Wer das Schadensbild systematisch liest, kann die Ursache deutlich zuverlässiger eingrenzen. Für langlebige Ergebnisse im Hochtemperaturbereich empfiehlt sich eine professionelle Auspuffbeschichtung, die exakt auf die metallurgische Beschaffenheit und das Belastungsprofil des Abgassystems abgestimmt ist.
Das Schadensbild lesen und mechanische Ursachen eingrenzen
Der erste Diagnoseschritt besteht darin, das Versagensbild zu unterscheiden. Beim adhäsiven Versagen verliert die Beschichtung den Verbund zum Metall. Unter der abgelösten Stelle liegt dann meist blanker, nur schwach benetzter oder verunreinigter Untergrund. Beim kohäsiven Versagen bricht dagegen die Beschichtung innerhalb ihres eigenen Aufbaus. Ein Teil der Schicht bleibt am Bauteil haften, während sich die obere Lage ablöst oder aufreißt. Diese Unterscheidung ist wesentlich, weil sie in unterschiedliche Richtungen weist: Adhäsionsprobleme sprechen eher für Reinigung, Entfettung oder Oberflächenprofil, kohäsive Schäden eher für Schichtdicke, Aushärtung oder thermische Überlastung.
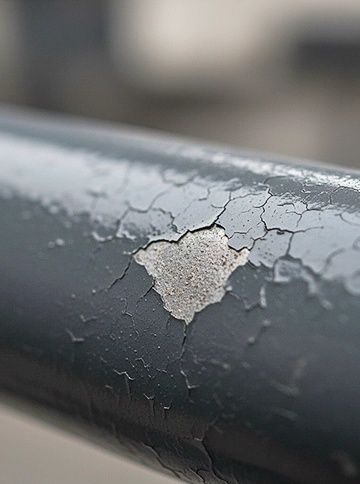
Große, scharf begrenzte Schollenabplatzungen sind ein typisches Indiz für fehlende mechanische Verankerung. Eine glatte, polierte oder nur oberflächlich gereinigte Metallfläche bietet der Beschichtung zu wenig Haftfläche. Auch Strahlen ist nicht automatisch gleich Strahlen. Ein zu feines Strahlmittel kann zwar optisch eine gleichmäßige matte Fläche erzeugen, hinterlässt aber unter Umständen keine ausreichende Rauheitstiefe für den vorgesehenen Beschichtungsaufbau. Umgekehrt kann ein zu aggressives Verfahren das Bauteil unnötig aufrauen, Kanten ausdünnen oder bei dünnwandigen Rohren Verformungen verursachen.
Für die Beurteilung zählen deshalb Strahlmittel, Strahldruck, Düsenabstand, Winkel und der zeitliche Abstand zwischen Strahlen und Beschichten. Die erzeugte Rauheit muss zum Bindesystem passen. Vor allem bei alten Gusskrümmern reicht eine visuelle Kontrolle nicht aus. In Poren, Korrosionsmulden und ehemaligen Dichtmittelresten können Verunreinigungen sitzen, die beim späteren Erwärmen erneut reagieren.
- Unterwanderte Schollen mit blankem Metall darunter deuten auf Haftungs- oder Reinigungsprobleme hin.
- Abplatzungen entlang von Kanten weisen häufig auf zu scharfe Geometrien, unzureichende Kantenabdeckung oder mechanische Überlastung hin.
- Rostige Unterwanderung spricht für verbliebene Korrosionsprodukte oder Feuchtigkeit im Beschichtungsaufbau.
- Eine gleichmäßig matte, aber ungewöhnlich glatte Oberfläche kann trotz guter Optik zu wenig Formschluss bieten.
Thermische Überlastung und Phasenumwandlungen unter extremen Abgastemperaturen
Nicht jeder thermische Schaden beginnt an der Beschichtung. Häufig liefert der Motor selbst die entscheidende Ursache. Ein zu mageres Gemisch, Nebenluft im Ansaug- oder Abgasbereich, fehlerhafte Zündzeitpunkte oder Zündaussetzer können die Temperatur am Auslassventil und im Krümmer deutlich erhöhen. Bei Zündaussetzern gelangt unverbrannter Kraftstoff in den heißen Abgastrakt, wo er nachverbrennen kann. Die dadurch entstehende lokale Temperaturspitze belastet die Beschichtung punktuell und kann weit über dem normalen thermischen Betriebsprofil liegen.
Vor der eigentlichen Delamination zeigen sich oft Verfärbungen. Je nach Werkstoff und Beschichtung können sich Farbtöne verändern, die Oberfläche kann kreidig wirken oder feine Netzrisse entwickeln. Solche Erscheinungen sind nicht immer ein reines Beschichtungsproblem. Am Grundwerkstoff können Oxidation, Gefügeänderungen oder Spannungszustände entstehen, die den Verbund schwächen. Bei Gusswerkstoffen ist zusätzlich auf vorhandene Porosität und lokale Wanddickenunterschiede zu achten. Dünne Stege und scharfe Übergänge reagieren schneller auf Temperaturwechsel als massive Bereiche.
Ein weiterer Kernpunkt ist der unterschiedliche Wärmeausdehnungskoeffizient von Trägermetall und keramischer Schicht. Beim Aufheizen dehnen sich beide Materialien nicht im gleichen Maß aus. Beim Abkühlen entsteht die umgekehrte Belastung. Diese zyklischen Spannungen können sich an Poren, Kanten, Einschlüssen und Schichtübergängen konzentrieren. Moderne thermische Barriereschichten nutzen zwar gezielt keramische Werkstoffe und definierte Mikrostrukturen, doch auch diese Systeme benötigen einen passenden Untergrund und eine kontrollierte Schichtdicke. Grundsätzliche Einblicke in das Verhalten solcher Schutzsysteme unter zyklischer Thermolast bietet der Überblick zur Thermal barrier coating.
Für die Werkstatt bedeutet das: Vor einer Neubeschichtung muss das reale Belastungsprofil geklärt werden. Ein Krümmer eines seriennahen Straßenfahrzeugs benötigt einen anderen Aufbau als ein Bauteil aus einem stark modifizierten Motor mit erhöhter Verdichtung, Ladedruck oder Abgastemperatur. Eine Beschichtung kann die thermische Situation unterstützen, aber keinen fehlerhaften Motorlauf kompensieren. Zündanlage, Gemischaufbereitung, Abgasgegendruck und Kühlung gehören daher in jede Ursachenprüfung.
Versteckte Fehlerquellen bei Entfettung und thermischer Aushärtung
Alte Gusskrümmer sind besonders anspruchsvoll, weil ihre Poren und Kapillaren über Jahre Öl, Kraftstoffrückstände, Reinigungsmittel und Korrosionsprodukte aufnehmen können. Eine normale Entfettung an der Oberfläche entfernt nur den sichtbaren Film. Beim ersten Aufheizen wandern eingelagerte Stoffe aus dem Guss heraus. Sie verdampfen oder zersetzen sich unter der frischen Beschichtung und erzeugen lokale Gasdrücke. Das Ergebnis sind punktuelle Krater, Blasen, Poren oder ringförmige Ablösungen.
Deshalb ist thermisches Ausgasen vor dem eigentlichen Beschichtungsauftrag bei stark gebrauchten Bauteilen ein wichtiger Prozessschritt. Das Bauteil wird kontrolliert erwärmt, anschließend abgekühlt und erneut gereinigt. Die Temperaturführung muss zum Grundwerkstoff, zu vorhandenen Dichtflächen und zur späteren Beschichtung passen. Ein unkontrolliertes Ausbrennen mit sehr hoher Temperatur kann den Werkstoff selbst schädigen, Verzüge verursachen oder neue Oxidschichten erzeugen. Entscheidend ist eine dokumentierte, reproduzierbare Vorgehensweise statt eines einmaligen „Heißmachens“ nach Gefühl.
Auch das Curing, also die thermische Aushärtung, ist eine häufige Fehlerquelle. Wird ein frisch beschichtetes Bauteil zu schnell aufgeheizt, können Restlösemittel oder eingeschlossene Luft nicht kontrolliert entweichen. Es bilden sich Blasen und innere Spannungen. Wird dagegen zu langsam oder bei zu niedriger Temperatur ausgehärtet, bleibt das Bindesystem möglicherweise unvollständig vernetzt. Die Oberfläche kann zunächst fest wirken, verliert unter realer Thermolast jedoch an Kohäsion.
Bei keramischen und keramikgefüllten Schutzschichten müssen außerdem Schichtdicke, Aufheizrate, Haltezeit und Abkühlung zusammenpassen. Untersuchungen zu thermischen Schutzschichten zeigen, dass mikrostrukturelle Spannungen durch kontrollierte Wärmebehandlung begrenzt werden können, wie in NASA-Forschungsberichten zu Beschichtungen dokumentiert ist. Die dort beschriebenen Grundlagen lassen sich nicht schematisch auf jede Auspuffbeschichtung übertragen, verdeutlichen aber ein allgemeines Prinzip: Thermische Beständigkeit entsteht nicht allein durch den Werkstoffnamen, sondern durch einen abgestimmten Schichtaufbau und eine passende Aushärtung.
Diagnosematrix für typische Fehlerbilder am Auspufftrakt
Eine Diagnosematrix hilft, die erste Bewertung zu standardisieren. Vor der Reparatur sollte die Schadensstelle fotografiert, lose Beschichtung entfernt und der freigelegte Untergrund untersucht werden. Wichtig ist, nicht nur die sichtbare Vorderkante des Schadens zu betrachten. Häufig setzt sich die Unterwanderung unter scheinbar intakten Bereichen fort. Eine vorsichtige Prüfung mit geeigneten Haft- oder Ritztests kann zusätzliche Hinweise liefern, ersetzt aber keine vollständige Entfernung bei eindeutig geschädigten Schichten.
| Schadensbild | Wahrscheinliche Ursache | Sinnvolle erste Maßnahme |
|---|---|---|
| Punktuelle Krater und kleine Blasen | Fettreste, Öl aus Poren oder eingeschlossene Lösemittel | Beschichtung entfernen, thermisch ausgasen, erneut reinigen und kontrolliert aufbauen |
| Großflächiges Ablösen in Schollen | Unzureichendes Strahlprofil, Oxidreste oder schlechte Benetzung | Bis zum tragfähigen Untergrund zurückarbeiten und Oberflächenvorbereitung prüfen |
| Feine Netzrisse mit späterem Abplatzen | Thermische Wechsel, zu hohe Schichtspannung oder Übertemperatur | Motorlauf und Temperaturprofil prüfen, Schichtsystem und Aushärtung neu bewerten |
| Schäden an Kanten und Übergängen | Zu scharfe Geometrie, ungleichmäßige Schichtdicke oder mechanische Belastung | Kanten entschärfen, Schichtaufbau kontrollieren und Montageverspannungen beseitigen |
| Lokale Abplatzungen nach Regenfahrt | Thermoschock durch Spritzwasser auf stark aufgeheiztem Bauteil | Wasserführung, Hitzeschilde und thermische Randbedingungen prüfen |
Thermoschockschäden durch Spritzwasser zeigen sich oft als unregelmäßige Rissfelder oder als Abplatzer an Bereichen, die dem Fahrtwind und Wasser besonders direkt ausgesetzt sind. Das ist nicht automatisch ein Beweis für eine schlechte Beschichtung. Ein heißer Krümmer, kaltes Wasser und eine steife keramische Oberfläche erzeugen innerhalb kurzer Zeit hohe Temperaturgradienten. Bei Fahrzeugen mit fehlenden Hitzeschildern, geänderter Abgasführung oder häufigem Einsatz auf nasser Fahrbahn muss dieser Belastungsfall berücksichtigt werden.
Dauerhafte Haltbarkeit durch saubere Prozessketten sichern
Eine haltbare Auspuffbeschichtung entsteht durch die lückenlose Abstimmung aller Prozessschritte. Das Schadensbild liefert dabei die Richtung: Haftungsversagen verlangt eine Prüfung des Untergrunds, Blasen verlangen eine Prüfung von Entfettung und Ausgasung, Rissbildung verlangt eine Prüfung von Temperatur, Schichtspannung und Aushärtung. Eine pauschale Neubeschichtung ohne Ursachenanalyse verschiebt den Fehler lediglich in die nächste Betriebsphase.
- Bauteil vollständig zerlegen, reinigen und auf Risse, Porosität, Verzug sowie alte Beschichtungsreste prüfen.
- Öl- und Kraftstoffrückstände durch geeignete Reinigung und, bei porösen Gussbauteilen, durch kontrolliertes thermisches Ausgasen reduzieren.
- Korrosion und nicht tragfähige Schichten vollständig entfernen und das Strahlprofil an Werkstoff und Beschichtungssystem anpassen.
- Bauteil unmittelbar nach der Oberflächenvorbereitung vor erneuter Kontamination schützen.
- Beschichtungsdicke, Ablüftzeiten und Schichtaufbau kontrollieren, besonders an Kanten, Flanschen und Übergängen.
- Die Einbrennkurve mit definierter Aufheizrate, Haltezeit und Abkühlung ausführen und dokumentieren.
- Vor der Freigabe des Fahrzeugs Motorlauf, Zündung, Gemischbildung und mögliche lokale Übertemperaturen prüfen.
Für künftige Projekte lohnt sich eine einfache, aber vollständige Prozessdokumentation. Festgehalten werden sollten Grundwerkstoff, Reinigungsverfahren, Strahlmittel, Strahlparameter, Umgebungsbedingungen, Schichtdicke und Einbrennzyklus. Ergänzend sind Fotos vor der Beschichtung und nach jedem wichtigen Arbeitsschritt hilfreich. So lässt sich bei einer späteren Abweichung erkennen, ob die Ursache im Bauteil, in der Vorbereitung, im Beschichtungsaufbau oder im Betrieb liegt. Technisch sauber umgesetzt, wird aus einer schwer erklärbaren Reklamation eine nachvollziehbare Fehlerkette und aus der Reparatur eine langfristig belastbare Lösung.